RESEARCH / FORMING

04成形加工

中間素材から、
リブ・曲面を備えた部品へ。

中間素材を予備加熱し、熱プレスで部品を成形します。成形時の材料の流動を利用して、平板だけでなく、曲面やリブを持つ形状にも加工できます。

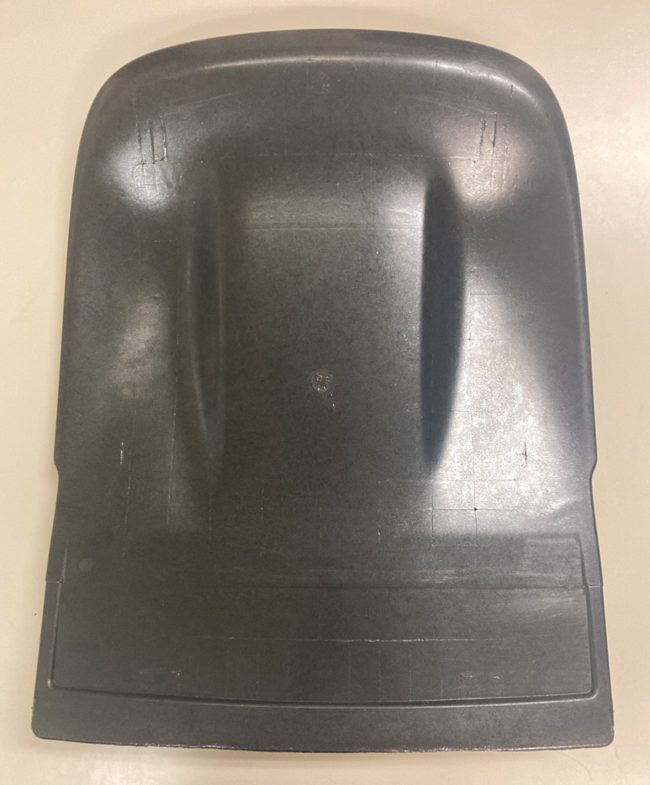
湾曲した自動車シートバック形状の試作部品の表面
表面:曲面形状
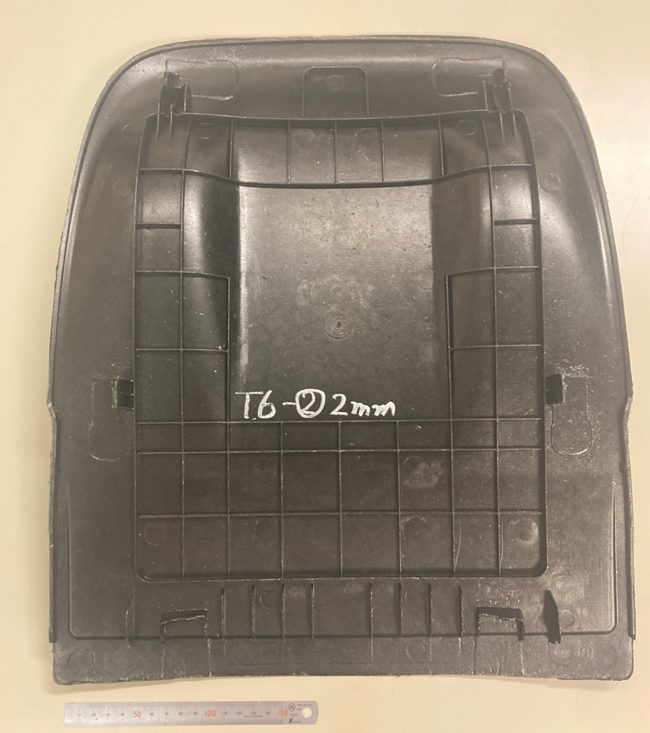
試作部品の裏面。縦横にリブが一体成形されている
裏面:リブ構造
自動車シートバック形状の試作例(約400×500 mm)
PA/板状粒子、粒子充填量40 vol%、成形圧力20 MPa

基本の成形プロセス

FORMING PROCESS
  1. 01中間素材の予備加熱

    シート状の中間素材を加熱し、
    成形できる状態にします。

  2. 02熱プレス

    上型のリブ用凹部に材料を充填。
    加圧・冷却して形状を保持します。

  3. 03部品の取出し

    脱型して、曲面やリブを備えた
    成形部品を得ます。

成形試作の様子(1.5倍速)
協力:株式会社佐藤鉄工所(愛知県豊川市)
FORMING IN ACTION

予備加熱から
プレス成形まで

中間素材を加熱炉から取り出し、金型へ搬送してプレス成形する様子です。シート状の材料が、部品形状へと変わる工程をご覧いただけます。

  1. 01予備加熱したシートを取出し
  2. 02金型へ搬送・配置
  3. 03プレスで部品形状に成形

低圧成形と、リブへの材料充填

FORMING CHARACTERISTICS

低圧で力学特性が発現

2.5MPa

平板試料では、2.5 MPaの成形圧力で力学特性が発現。低圧で成形できる条件を確認しています。
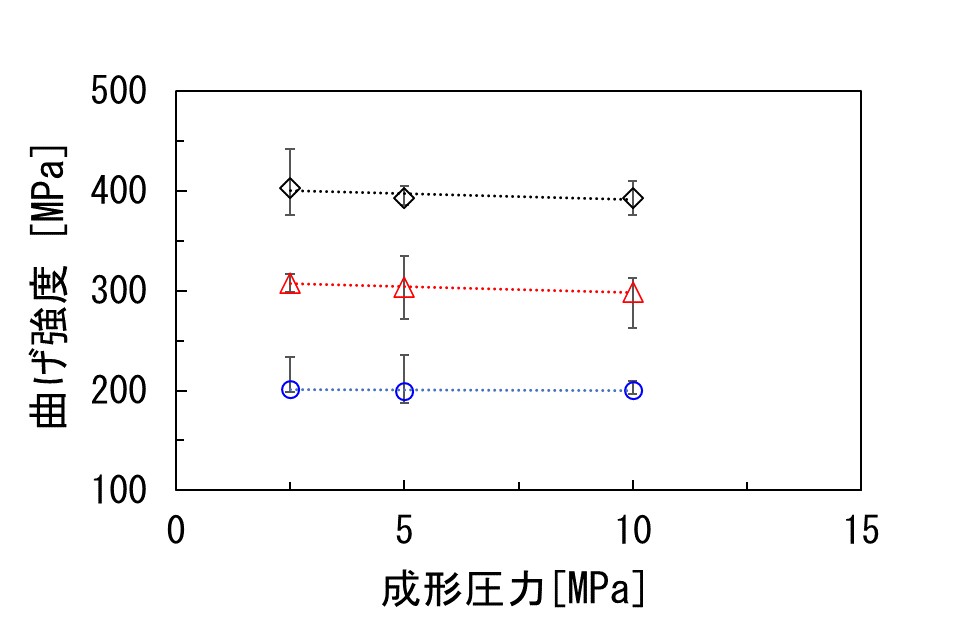
成形圧力と曲げ強度の実測グラフ。粒子充填量20・40・60 vol%の各平板試料は、2.5 MPaから10 MPaまで曲げ強度の変化が小さい
○20 vol%△40 vol%◇60 vol%
成形圧力と曲げ強度の関係(平板試料)

材料の流動を利用したリブ成形

成形時の材料の流動を利用し、リブを一体成形。板状粒子20・40 vol%の試料では、2.5 MPaでリブの完全充填を確認しています。
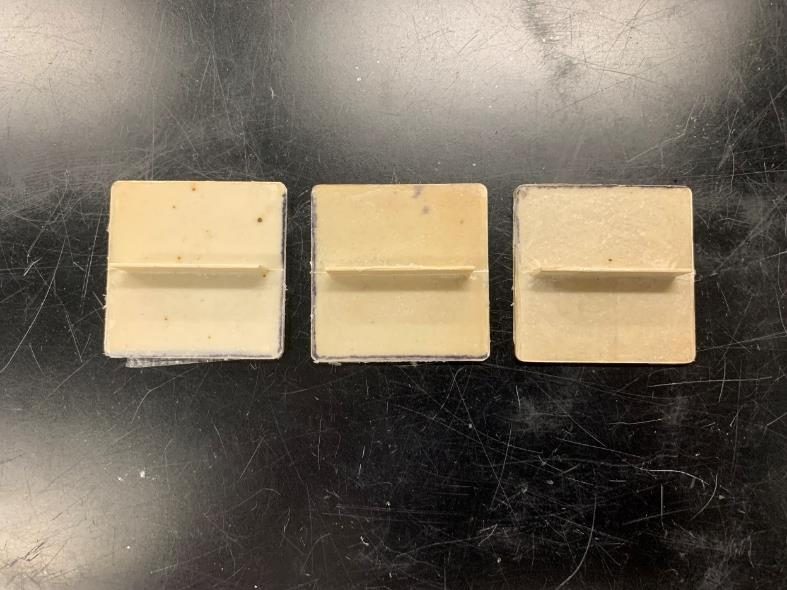
板状粒子の充填量が異なる3つのリブ付き試験片
リブ付き試料の外観(成形圧力10 MPa)
左から板状粒子20、40、60 vol%
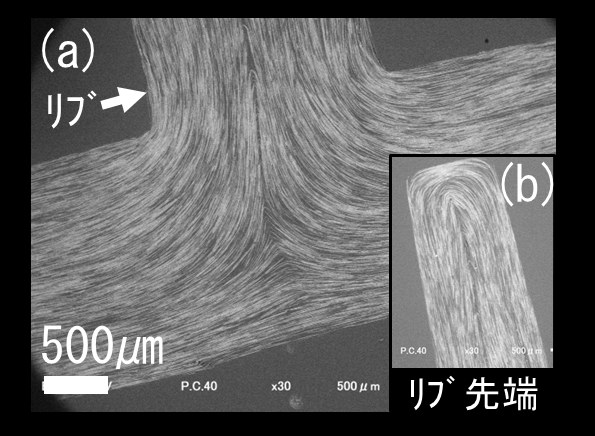
リブの断面観察像を見る
リブ根元と先端のSEM像。板状粒子がリブ形状に沿って配置している
リブ根元・先端のSEM像
板状粒子40 vol%、成形圧力5 MPa

成形方法の展開

TRIAL EXAMPLES

立体抄造を用いた部品化や、真空成形への適用についても、試作を通じて検討しています。
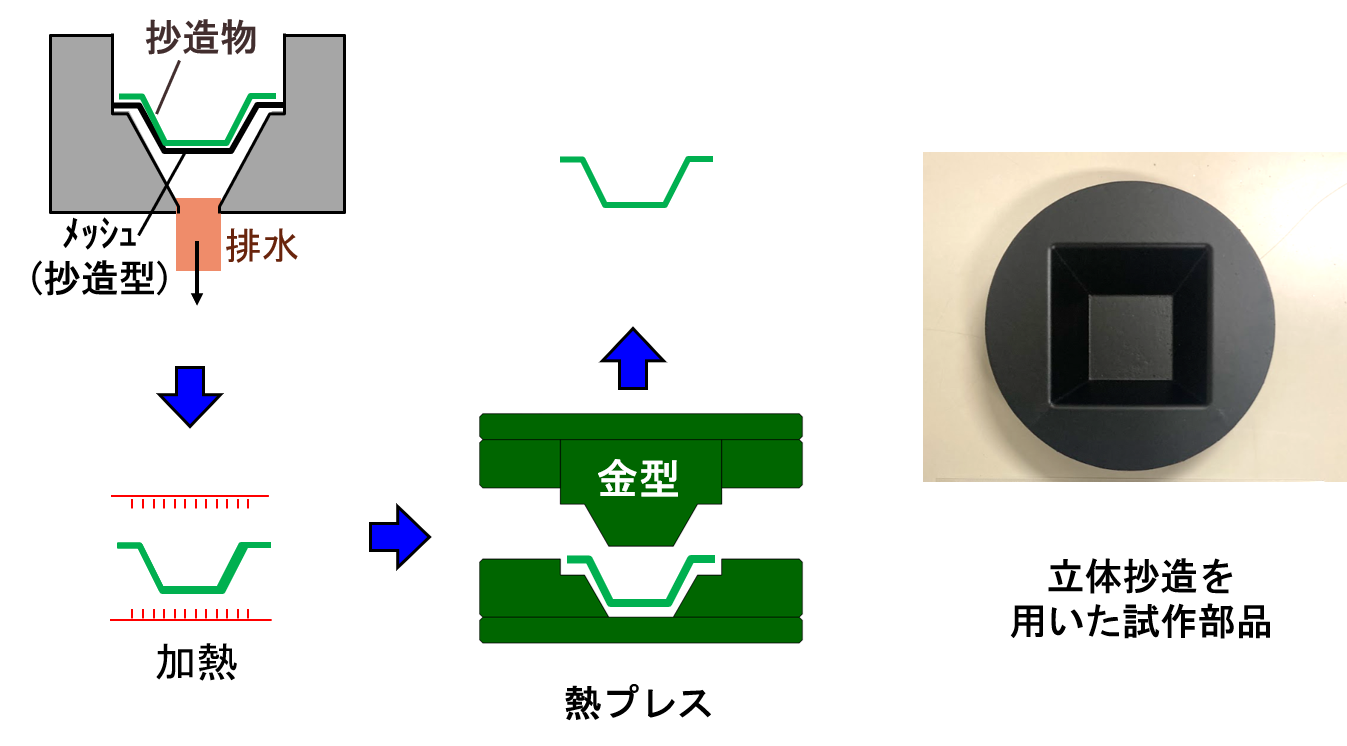
立体形状の試作例

立体抄造を用いた部品化

立体抄造と熱プレスを用いて試作した、四角いくぼみを持つ箱状の部品
立体抄造を用いた3次元形状の試作部品

立体形状の中間素材を抄造し、加熱・プレスで部品化。箱状の部品を試作しています。
試作段階

真空成形への適用検討

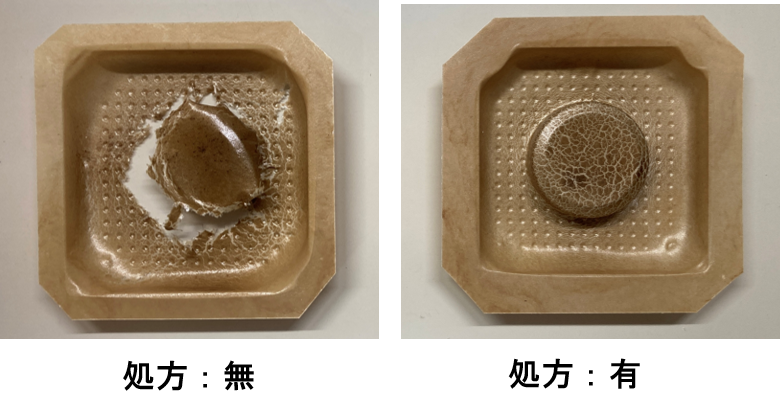
溶融張力の調整処方を用いた真空成形の試作例。四角い凹部と中央の円形の凸部を持ち、凸部表面には網目状の模様が見える
板状粒子40 vol%の試作例
溶融張力の調整処方あり

板状粒子40 vol%の複合材料で真空成形を試行。成形時の溶融張力を調整する処方について検討しています。

処方による試作結果の比較を見る
真空成形試作の比較。左の調整処方なしでは中央の凸部周辺に大きな破れがあり、右の調整処方ありでは同様の大きな破れは見られず、表面に網目状の模様が見える
調整処方なし調整処方あり
板状粒子40 vol%の複合材料による試作結果

これらは試作例です。適用できる形状や成形後の外観・物性は、材料組成と成形条件に応じて評価します。